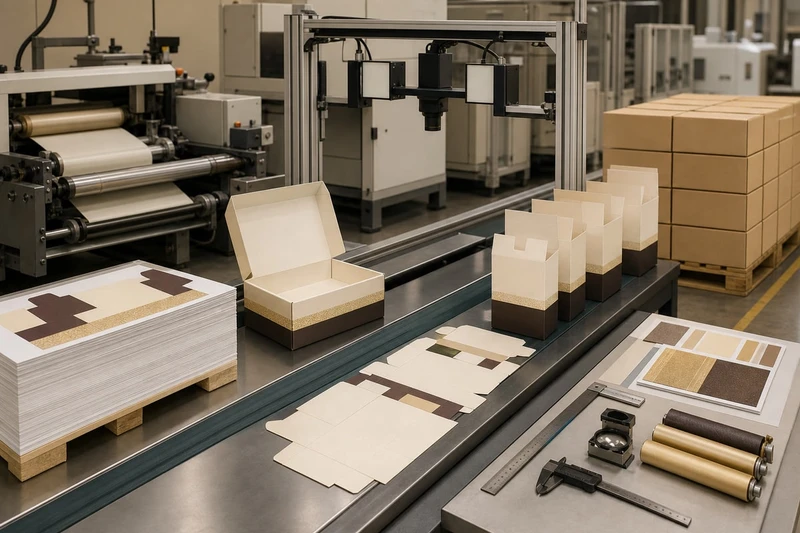
Un plan eficaz de control de calidad del packaging no se basa en “mirar si queda bien” al final de la producción. Debe establecer puntos de control de calidad desde la recepción del material hasta la expedición, comparando cada lote con referencias previamente aprobadas.
La clave es acordar qué se revisa, contra qué muestra o documento se compara, quién decide ante una desviación y cómo queda registrada esa decisión. Así se evitan discusiones basadas en impresiones, reprocesos tardíos y embalajes que no cumplen la función prevista en tienda, transporte o comercio electrónico.
Qué debe incluir un plan de control de calidad del packaging
Antes de producir, conviene convertir el diseño y las necesidades de uso en una hoja de control sencilla. No existe una tolerancia universal válida para todas las cajas, etiquetas o envases impresos: los criterios deben ajustarse al producto, material, técnica de impresión, acabado, volumen y canal de venta.
Un plan útil suele reunir estos elementos:
- Producto y versión: nombre de la referencia, código interno, idioma, variante, tamaño y revisión del arte final.
- Materiales aprobados: tipo de cartón, papel, adhesivo, tinta, laminado, cinta, inserto o cualquier componente relevante.
- Muestras de referencia: prueba de color, maqueta estructural, muestra firmada, archivo final aprobado y, cuando corresponda, muestra de producción anterior.
- Características críticas: textos legales, códigos de barras, medidas funcionales, orientación de la apertura, datos variables, color de marca o resistencia necesaria para el uso previsto.
- Puntos de inspección: recepción, arranque, impresión, acabados, manipulado, embalado y liberación final.
- Método de comprobación: inspección visual, medición, comparación con muestra, prueba de montaje o lectura de código.
- Criterio de decisión: aceptar, retener para revisión, reprocesar, reclasificar o rechazar.
- Registro de incidencias: descripción, cantidad afectada, causa conocida o probable, decisión y responsable de aprobación.
En compras de packaging personalizado, el documento más importante no siempre es una especificación extensa. A menudo, una combinación de arte final bloqueado, muestra física aprobada y lista de requisitos críticos ofrece una referencia más clara que una descripción genérica como “acabado premium” o “color corporativo exacto”.
Priorice lo que afecta a la venta, la seguridad y el uso
No todas las desviaciones tienen el mismo impacto. Es práctico clasificar los controles según el riesgo que generan:
| Nivel de prioridad | Ejemplos de aspectos a controlar | Consecuencia habitual si falla |
|---|---|---|
| Crítico | Información obligatoria, código de barras ilegible, referencia errónea, pieza que impide cerrar la caja | El producto puede no comercializarse o no cumplir su función |
| Funcional | Medida de encaje, pegado, resistencia del cierre, orientación del troquel | Dificultad de montaje, daño durante la manipulación o mala experiencia de uso |
| Visual de marca | Color, registro, relieve, barniz, estampación, limpieza de impresión | Pérdida de consistencia visual o percepción de calidad |
| Menor | Variaciones discretas que no afectan a lectura, montaje ni imagen global | Puede requerir una decisión comercial, no necesariamente rechazo |
Esta priorización ayuda a destinar el tiempo de inspección a los aspectos que realmente importan. También evita rechazar un lote completo por una diferencia menor sin evaluar primero su impacto real.
Aprobar materiales y referencias de producción
La calidad final depende de que el material recibido y las referencias de producción estén alineados con lo acordado. Detectar una incompatibilidad antes de imprimir o manipular es mucho menos costoso que descubrirla cuando las cajas ya están montadas.
Qué validar al recibir los materiales
La recepción puede incluir cartoncillo, cartón ondulado, papel de recubrimiento, etiquetas autoadhesivas, tintas, adhesivos, láminas para estampación, espumas, cintas o insertos. La comprobación debe ser proporcional al riesgo y al componente.
Revise, como mínimo:
- Que la referencia recibida coincida con el pedido y la documentación de compra.
- Que el material tenga el formato, gramaje, acabado o estructura solicitados cuando estos datos sean relevantes para el proyecto.
- Que no haya daños visibles por humedad, compresión, suciedad, rozaduras o deformación.
- Que las cantidades y la identificación de los lotes permitan mantener la trazabilidad interna.
- Que los componentes que deben encajar entre sí sean compatibles: por ejemplo, bandeja, funda, inserto y cierre.
- Que los materiales se hayan almacenado de forma adecuada para evitar alabeos, manchas, pérdida de adhesión o cambios de comportamiento.
La inspección de entrada no debe convertirse en una revisión aleatoria sin propósito. Si un componente es puramente decorativo y de bajo riesgo, puede bastar con una muestra visual. Si un error en ese material hace imposible cerrar una caja o altera una información esencial, el control debe ser más riguroso.
La referencia aprobada debe ser inequívoca
Una muestra de referencia sirve para decidir, no solo para inspirar. Debe identificarse con claridad para evitar que se compare el lote actual con una versión antigua, una prueba preliminar o una foto tomada bajo otra iluminación.
Las referencias que conviene aprobar antes de iniciar la fabricación son:
- Arte final: textos, idiomas, logotipos, iconos, códigos, sangres, troqueles y versiones.
- Maqueta estructural: dimensiones, apertura, pliegues, encajes y posición del producto.
- Referencia cromática: prueba aprobada o muestra física que indique qué resultado visual se espera.
- Especificación de acabados: laminado, barniz, relieve, golpe seco, estampación, ventana o cualquier acabado aplicable.
- Muestra de montaje: especialmente útil en estuches, cajas rígidas, cofres, packs promocionales y embalajes con varios elementos.
Las fotografías son útiles como apoyo, pero no siempre son una referencia suficiente de color, textura o brillo. La luz, la pantalla y la compresión de imagen pueden modificar la percepción. Para elementos de marca sensibles, una muestra física aprobada aporta una base de decisión más sólida.
Un comprador que esté definiendo cajas personalizadas para su producto debería solicitar que la referencia estructural y la gráfica correspondan exactamente a la misma versión. Aprobar un troquel por separado y un diseño por separado puede generar errores de orientación, corte o ubicación de elementos.
Errores frecuentes en esta fase
Los problemas más repetidos suelen tener un origen documental, no técnico:
- Aprobar una versión visual sin confirmar la revisión del archivo.
- Cambiar un texto, código o idioma después de validar la maqueta.
- Definir un color por su aspecto en pantalla sin una referencia de producción.
- No indicar qué cara del cartón debe quedar visible.
- Asumir que dos acabados con el mismo nombre tendrán el mismo tacto o brillo sobre sustratos distintos.
- Dar por hecho que un inserto de otro proveedor encajará sin una muestra física.
La solución no es añadir burocracia, sino fijar una única fuente de verdad: una ficha o muestra identificada a la que se remitan producción, compras y control de calidad.
Revisar la primera unidad de producción
La revisión de primera unidad —también llamada primera pieza o muestra de arranque— confirma que el resultado real de máquina coincide con la referencia aprobada antes de continuar con el tiraje completo.
Es uno de los puntos de control de calidad del packaging más valiosos porque permite corregir la preparación cuando la cantidad afectada todavía es limitada.
Qué comprobar en la primera unidad
La primera unidad debe revisarse con el producto ya impreso y, cuando sea posible, transformado de manera representativa. No basta con validar solo una hoja impresa si la calidad final depende del troquelado, encolado o montaje.
La lista de comprobación puede incluir:
- Correspondencia con el arte final: textos, símbolos, idioma, referencias y datos variables.
- Posición y registro de elementos gráficos frente a corte, pliegue y troquel.
- Legibilidad de tipografías pequeñas, códigos de barras y códigos QR cuando formen parte del diseño.
- Color, densidad visual, cobertura y uniformidad comparados con la referencia aprobada.
- Estado de la superficie: manchas, arañazos, repintes, motas, marcas de rodillo o zonas sin cobertura.
- Funcionamiento de pliegues, pestañas, cierres, ventanas y pegados.
- Dirección de fibra, sentido de apertura y orientación del diseño.
- Comportamiento de los acabados tras el plegado o la manipulación.
Si se detecta una desviación, lo adecuado es detener la aprobación de esa primera unidad, ajustar el proceso y revisar una nueva muestra. Continuar “para ganar tiempo” tras detectar un fallo puede convertir una corrección sencilla en un problema de clasificación, reproceso o desperdicio.
Diferencia entre una muestra bonita y una muestra válida
Una pieza puede parecer correcta a simple vista y no ser válida para producción. Por ejemplo:
- El color puede ser aceptable, pero el código puede estar demasiado cerca de un pliegue.
- El troquel puede coincidir con el plano, pero la caja puede abrirse en el sentido contrario al previsto.
- El relieve puede verse bien en plano, pero romper o marcar la cara opuesta al montar el estuche.
- Una etiqueta puede tener una impresión limpia, pero presentar una adhesión inadecuada sobre el envase final.
Por eso, la primera unidad debe comprobar tanto en plano como en su estado de uso. Cuando el packaging contendrá un producto concreto, la mejor prueba funcional consiste en montar y manipular la combinación real, no una aproximación.
Comprobar impresión, acabados y transformación
Después de aprobar el arranque, el control debe mantenerse durante las operaciones que pueden introducir variaciones: impresión, laminado, barnizado, estampación, relieve, troquelado, hendido, corte, encolado y plegado.
El objetivo no es inspeccionar cada unidad necesariamente, sino establecer revisiones en momentos razonables: inicio, cambios de bobina o material, reinicios, cambios de turno, incidencias y finalización del lote. La frecuencia concreta debe acordarse según el tipo de producto y el nivel de riesgo.
Controlar la impresión más allá del color
La comparación de color es importante, pero no es el único factor. Una revisión de impresión útil observa el conjunto:
- Registro: alineación entre colores y entre gráficos, troqueles o barnices selectivos.
- Contenido: ausencia de textos cortados, datos incorrectos, iconos omitidos o códigos incompletos.
- Cobertura: áreas uniformes sin bandas, faltas, exceso de tinta o diferencias apreciables dentro de la misma tirada.
- Legibilidad: especial atención a textos pequeños, contraste y elementos destinados a escanearse.
- Cara correcta: confirmación de que la impresión está en la superficie prevista y con la orientación acordada.
- Repetición: revisión de elementos que cambian entre posiciones, como numeraciones, códigos o diseños múltiples.
No conviene prometer una coincidencia absoluta entre una pantalla, una prueba y todas las unidades producidas. El sustrato, el acabado, la luz de evaluación y el proceso de impresión pueden influir en la apariencia. Lo útil es definir previamente qué referencia se utilizará y qué variación visual se considera aceptable para ese proyecto.
Revisar acabados y procesos de conversión
Los acabados aportan valor visual y táctil, pero añaden puntos de posible incompatibilidad. Un barniz, una película de laminado o una estampación deben valorarse sobre el material final y después de plegar, troquelar o manipular la caja.
Compruebe los siguientes aspectos cuando correspondan:
- Uniformidad de brillo, mate o tacto.
- Cobertura y posición de barniz selectivo.
- Continuidad de la estampación, sin zonas incompletas ni transferencia fuera de lugar.
- Definición de relieve, bajo relieve o golpe seco.
- Ausencia de grietas, levantamientos o marcas visibles en pliegues y hendidos.
- Limpieza y precisión del troquel.
- Profundidad funcional del hendido: suficiente para plegar sin fracturar, sin debilitar en exceso la pieza.
- Calidad del encolado: ubicación, cantidad, limpieza y resistencia adecuada al diseño.
- Apertura y cierre repetidos cuando el packaging se ha concebido para reutilizarse.
Un buen acabado no compensa una función deficiente. Una caja con una estampación impecable, pero que se abre durante el transporte o no permite introducir el producto, no cumple el objetivo del packaging.
Atención específica a etiquetas y adhesivos
Las etiquetas adhesivas personalizadas requieren controles propios porque intervienen tanto la impresión como la aplicación. Además de la legibilidad y el acabado, hay que confirmar el tamaño, forma, sentido de salida, facilidad de dispensado si se aplica en línea y compatibilidad con la superficie donde se pegarán.
La adhesión depende de variables como el sustrato del envase, la curvatura, la textura, la presencia de humedad, la temperatura y el tiempo de contacto. No debe asumirse que un adhesivo funcionará igual sobre vidrio, cartón, plástico, superficie rugosa o superficie tratada. Si esa adhesión es crítica, conviene validarla en el envase real y en condiciones representativas de manipulación.
Inspeccionar el montaje y el embalado final
La fase de montaje puede introducir errores aunque todos los componentes individuales sean correctos. Esto es especialmente relevante en cajas rígidas, cofres de regalo, sets, estuches con inserto, packs con varios productos y packaging para comercio electrónico.
Verificaciones durante el ensamblaje
La inspección de montaje debe confirmar que cada componente está presente, en la orientación correcta y firmemente integrado. Entre otros puntos, revise:
- Número correcto de piezas por unidad.
- Posición del inserto, bandeja, cinta, funda, tapa o separador.
- Alineación de esquinas y caras visibles.
- Limpieza de adhesivo y ausencia de hilos, rebabas o restos.
- Cierre correcto y repetible.
- Ausencia de marcas producidas durante el montaje.
- Encaje con el producto o con una muestra dimensional equivalente.
- Aspecto de presentación una vez montada la unidad.
Los errores de ensamblaje suelen ser muy visibles para el consumidor: una tapa que no queda centrada, un inserto invertido o una cinta colocada en la cara equivocada afectan a la experiencia, incluso si la impresión es correcta.
El pack-out también forma parte de la calidad
El pack-out, es decir, el acondicionamiento de las unidades terminadas en su caja de expedición, protege el producto y facilita su recepción. No es un paso meramente logístico.
Antes de cerrar el embalaje exterior, compruebe:
- Cantidad de unidades por caja de expedición.
- Separación o protección entre unidades, si el acabado puede rozarse.
- Orientación de apilado cuando el diseño lo requiera.
- Identificación externa: referencia, variante, cantidad y lote cuando se haya acordado.
- Estado de las cajas de transporte, sin aplastamientos, humedad o cierres deficientes.
- Coherencia entre el contenido físico y el albarán o documento de expedición.
Un embalaje de transporte mal dimensionado puede dañar incluso una caja bien fabricada. En productos con esquinas sensibles, acabados oscuros, superficies de alto brillo o relieves, la protección entre unidades merece especial atención.
Registrar no conformidades y decisiones
Una no conformidad no es simplemente “un defecto”. Es cualquier resultado que no coincide con una referencia, requisito o criterio acordado. Registrar estas incidencias permite tomar una decisión coherente y prevenir que se repitan.
El registro debe ser concreto. Decir “color mal” o “caja dañada” no ayuda a identificar el alcance ni la causa. Es preferible anotar qué se ha observado, dónde aparece, cuántas unidades podrían estar afectadas, contra qué referencia se ha comparado y qué decisión se toma.
Información mínima de una incidencia
Incluya, como mínimo:
- Referencia de producto, pedido o lote.
- Fecha y punto del proceso donde se detectó.
- Descripción objetiva de la desviación.
- Fotografías, muestras o identificación física cuando sea útil.
- Cantidad inspeccionada y cantidad afectada conocida o estimada.
- Clasificación de impacto: crítico, funcional, visual o menor.
- Acción inmediata: separar, retener, reprocesar, revisar al 100 % o continuar bajo aprobación.
- Responsable de la decisión y fecha de cierre.
La decisión debe involucrar a quien pueda valorar el impacto real. Un pequeño desplazamiento de un elemento gráfico puede ser inaceptable si afecta a una marca de lujo, pero podría ser tolerable en un embalaje de transporte sin función comercial. A la inversa, una variación aparentemente discreta puede impedir el escaneado de un código y resultar crítica.
Evite decisiones verbales sin trazabilidad
Una aprobación verbal en producción puede ser necesaria para no paralizar una operación, pero debe formalizarse después. Sin registro, es difícil saber qué se aceptó, bajo qué condiciones y si esa excepción aplica a futuros lotes.
También conviene diferenciar entre:
- Desviación aceptada para un lote concreto: una decisión comercial o técnica documentada que no modifica automáticamente la especificación.
- Cambio permanente de especificación: requiere actualizar la referencia aprobada, el arte final o la ficha de control.
- Reproceso: debe revisarse de nuevo tras la corrección.
- Rechazo: el material o producto se identifica y separa para impedir su mezcla con unidades conformes.
Este enfoque evita que una solución temporal se convierta, por falta de control, en el nuevo estándar.
Liberar las cajas terminadas según criterios acordados
La liberación final confirma que el lote terminado puede enviarse porque cumple los criterios definidos, o porque las desviaciones detectadas han sido evaluadas y aprobadas de forma explícita.
No debería depender de una única revisión rápida al final. Es la conclusión de los controles realizados durante todo el proceso.
Lista de liberación antes de la expedición
Antes de autorizar la salida de las cajas terminadas, confirme:
- La referencia, versión y cantidad producida.
- La disponibilidad de registros de controles de materiales, primera unidad y proceso.
- La resolución de no conformidades abiertas o la existencia de una aprobación documentada.
- La concordancia de textos, códigos, idiomas y elementos obligatorios con el arte final validado.
- El estado visual y funcional de una muestra final representativa.
- La correcta configuración del montaje y del pack-out.
- La identificación de cajas de expedición y, si aplica, de lotes.
- La coincidencia entre unidades terminadas, embaladas y documentación de entrega.
Cuando haya requisitos especialmente sensibles —por ejemplo, códigos de barras, información regulada por el sector o medidas de ajuste—, deben figurar como puntos específicos de liberación, no quedar diluidos en una comprobación visual general.
Qué pedir a un proveedor de packaging
Al comparar proveedores, no se limite a preguntar si realizan “control de calidad”. Es una expresión demasiado amplia. Pregunte cómo trabajan frente a referencias concretas y qué puede revisar usted antes de autorizar una fabricación.
Estas preguntas ayudan a evaluar el proceso:
- ¿Qué muestra o documento se utiliza como referencia de producción?
- ¿Cómo se valida la primera unidad antes de continuar?
- ¿Qué controles se realizan tras impresión, troquelado, encolado y montaje?
- ¿Cómo se identifican y separan las unidades no conformes?
- ¿Qué información se registra cuando aparece una incidencia?
- ¿Puede revisarse una muestra estructural antes de confirmar el pedido?
- ¿Qué requisitos debe aportar el comprador para validar color, códigos, acabados y encaje?
- ¿Cómo se verifica el embalado final antes de expedición?
La respuesta más útil será específica para su producto. Desconfíe de respuestas que prometen resultados absolutos sin pedir información sobre materiales, uso, acabado o criterios de aceptación.
XGolden Print desarrolla soluciones de impresión y packaging personalizado; conocer el enfoque y la actividad de la empresa puede ayudar a contextualizar una conversación técnica. Aun así, la calidad de cada proyecto debe definirse siempre mediante sus propios archivos, muestras y criterios acordados.
Preguntas frecuentes sobre el control de calidad del packaging
¿Cuántas unidades deben inspeccionarse?
No hay una cifra única adecuada para todos los pedidos. El tamaño de lote, el valor del producto, la complejidad del packaging y el impacto de un fallo determinan el nivel de revisión. Lo importante es acordar el método antes de producir y reforzar los controles en características críticas.
¿Una prueba digital sirve para aprobar el color?
Sirve para revisar contenido, composición y posición de elementos, pero puede no representar fielmente el resultado sobre el sustrato final. Para decisiones de color relevantes, es preferible acordar una referencia física o una prueba realizada sobre un material comparable.
¿Qué debe ocurrir si se detecta un defecto tras el encolado?
Primero, se deben separar las unidades potencialmente afectadas e identificar el punto en el que apareció la incidencia. Después se evalúa si es posible reprocesar, revisar la totalidad de las unidades afectadas o rechazar las que no cumplan. La decisión debe quedar documentada.
¿Por qué una caja correcta en plano falla al montarse?
El problema puede estar en el sentido de fibra, el hendido, el troquel, la cantidad de adhesivo, la secuencia de montaje o la incompatibilidad entre componentes. Por eso la validación debe incluir una muestra montada y, si procede, con el producto dentro.
Un buen punto de partida es preparar una ficha de control con sus referencias críticas, una muestra aprobada y los criterios de liberación antes de solicitar presupuesto o iniciar producción. Esto permite comparar propuestas de packaging con mayor rigor y reducir incertidumbres desde el primer pedido.
