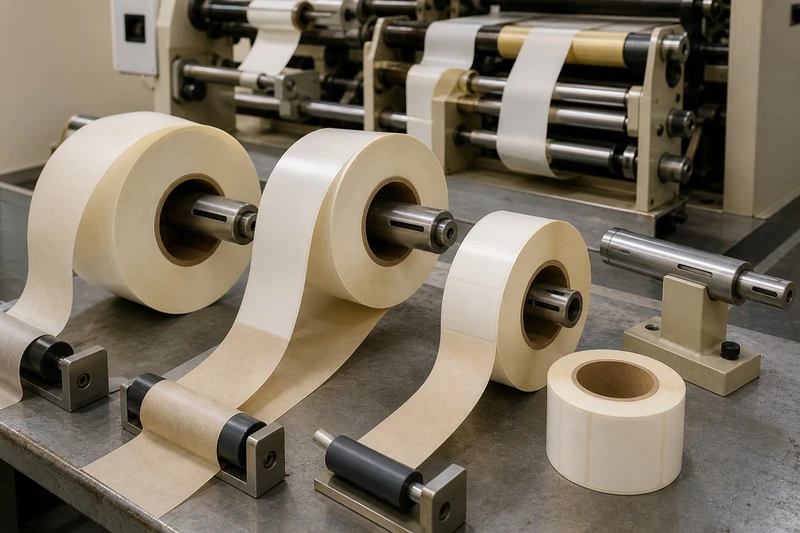
La dirección de desenrollado de una etiqueta en rollo indica cómo sale la etiqueta del rollo cuando este gira. Es un dato esencial: una misma etiqueta puede ser correcta en tamaño y diseño, pero resultar incompatible con una etiquetadora si se entrega con el sentido, la orientación, el mandril o el diámetro exterior equivocados.
Antes de pedir etiquetas adhesivas, defina si se aplicarán a mano o con máquina. Después, documente el sentido de salida de la banda, el diámetro interior del mandril, el diámetro máximo de rollo, la separación entre etiquetas y la posición del diseño. Una muestra física, un plano de la máquina o una fotografía del recorrido de la banda reducen considerablemente el riesgo de errores.
Confirme si la aplicación será manual o automática
El método de aplicación determina qué especificaciones son realmente críticas.
Para aplicación manual, hay más margen de elección. El operario puede girar el rollo, cambiar su posición o despegar cada etiqueta en el ángulo que resulte más cómodo. Aun así, indicar el sentido de desenrollado evita que el diseño quede invertido respecto a la forma habitual de dispensar la etiqueta.
En una aplicadora automática, en cambio, la bobina debe ajustarse al recorrido concreto de la máquina: posición del portabobinas, rodillos guía, sensor, dispensador y punto de contacto con el envase. Una dirección incorrecta puede provocar que:
- La etiqueta llegue al dispensador boca abajo o girada.
- El sensor no detecte correctamente los huecos o las marcas impresas.
- La etiqueta se despegue demasiado pronto o demasiado tarde del soporte.
- La banda roce piezas de la máquina o no siga el recorrido previsto.
- Sea necesario rebobinar toda la producción antes de utilizarla.
Aplicación manual: especifique pensando en la ergonomía
Si las etiquetas se colocan a mano, indique al menos:
- Si el rollo se utilizará en un dispensador de sobremesa, en una pistola etiquetadora o directamente desde la bobina.
- Si se prefiere que el borde superior, inferior, izquierdo o derecho de la etiqueta sea el primero que se desprenda.
- La orientación del texto al retirar la etiqueta.
- El diámetro de mandril compatible con el dispensador, si existe.
Por ejemplo, en una etiqueta rectangular para cerrar cajas, puede interesar que el borde corto salga primero para facilitar una aplicación recta sobre la solapa. Para pegatinas de producto aplicadas sobre tarros o frascos, el sentido que facilita sujetar el envase con una mano y dispensar con la otra suele ser más práctico que una convención genérica.
Si todavía está definiendo el formato, consulte las opciones de etiquetas adhesivas personalizadas junto con la forma de aplicación prevista.
Aplicación automática: pida los datos al fabricante de la máquina
Para una etiquetadora, no basta con indicar “para máquina”. Solicite al proveedor, integrador o manual técnico los siguientes datos:
- Diámetro interior de mandril admitido.
- Diámetro exterior máximo de la bobina.
- Ancho máximo de la banda soporte.
- Sentido de desenrollado requerido.
- Posición de la etiqueta sobre la banda.
- Tipo de detección: por hueco, contraste, marca negra u otro sistema.
- Distancia o paso entre etiquetas compatible.
- Si la máquina admite empalmes y bajo qué condiciones.
Una foto de la máquina puede ayudar, pero no sustituye el esquema del recorrido de la banda. En particular, confirme desde qué lado se observa el rollo en el diagrama: frontal, lado adhesivo, lado impreso o lado del mandril. Esa referencia cambia la interpretación de “derecha”, “izquierda”, “arriba” y “abajo”.
Identifique la dirección de desenrollado
La dirección de desenrollado describe el sentido en el que la banda sale del rollo, no solo el giro del mandril. Debe incluir siempre una referencia visual: qué cara se observa, hacia dónde avanza la banda y dónde se sitúa la etiqueta respecto al soporte.
En presupuestos y pedidos puede aparecer como:
- Sentido de salida de la banda.
- Dirección de rebobinado.
- Orientación de bobina.
- Desenrollado interior o exterior.
- Convención numérica de posiciones, a menudo del 1 al 8.
Las convenciones numeradas son útiles únicamente cuando comprador e impresor emplean el mismo esquema. No todos los proveedores asignan los números de la misma manera, y algunos diagramas cambian según se mire el rollo por la cara impresa o por el soporte. Por eso, una especificación como “unwind 4” sin plano adjunto deja margen a la interpretación.
Cómo comunicar el sentido sin ambigüedades
La forma más segura consiste en adjuntar un croquis sencillo. Debe mostrar:
- El rollo visto desde la cara acordada, por ejemplo, “vista desde la cara impresa”.
- La dirección de avance de la banda con una flecha.
- Qué borde de la etiqueta sale primero.
- La orientación legible del diseño.
- Si las etiquetas salen por la parte superior, inferior, izquierda o derecha del rollo.
- La ubicación de cualquier marca negra, si se utiliza.
Una indicación clara podría ser:
Bobina vista desde la cara impresa. La banda sale por arriba. La etiqueta se dispensa con el borde superior primero. Texto legible en el sentido de avance de la banda.
Si el diseño tiene una dirección evidente —un logotipo vertical, instrucciones, códigos de barras o flechas—, añada una miniatura del arte final. Así se confirma tanto la orientación gráfica como el sentido mecánico.
Desenrollado interior y exterior
En algunos montajes, la banda sale por la parte exterior del rollo; en otros, puede requerirse una disposición distinta según el sistema de alimentación. Lo relevante es que el rollo pueda girar libremente y que el soporte llegue al dispensador con la cara adhesiva, el liner y la etiqueta en la posición esperada.
No asuma que “etiqueta hacia fuera” define por completo el pedido. Esa frase no determina:
- El sentido de giro.
- El borde de salida.
- La orientación de la impresión.
- La posición transversal de la etiqueta en la banda.
El mismo rollo puede llevar las etiquetas hacia fuera y, aun así, estar rebobinado en cuatro direcciones distintas.
Especifique el tamaño del mandril y el diámetro máximo de rollo
El mandril o núcleo es el tubo central de cartón o plástico sobre el que se rebobina la banda. Su diámetro interior debe coincidir con el eje o portabobinas de su dispensador o etiquetadora.
Los tamaños de mandril habituales se expresan en milímetros. Entre los más frecuentes se encuentran 25 mm, 40 mm y 76 mm, pero la medida válida es siempre la que admita su equipo. No conviene elegir un diámetro por costumbre: una bobina con un mandril demasiado pequeño puede no entrar en el eje; uno demasiado grande puede quedar suelto o requerir adaptadores.
El diámetro exterior máximo es igualmente importante. Una bobina puede tener el mandril correcto y, sin embargo, no caber en el soporte de la máquina o rozar una carcasa protectora.
| Dato que debe indicar | Qué controla | Riesgo si no se confirma |
|---|---|---|
| Diámetro interior del mandril | Compatibilidad con el eje portabobinas | La bobina no entra, gira con holgura o requiere adaptador |
| Diámetro exterior máximo | Espacio disponible en la máquina o dispensador | El rollo no cabe o interfiere con protecciones y rodillos |
| Ancho total de banda | Ajuste entre guías laterales | Desviación de la banda o roces |
| Metros por rollo o número de etiquetas | Frecuencia de cambio de bobina | Paradas inesperadas o rollos demasiado pesados |
| Peso máximo permitido | Capacidad del soporte y seguridad de manipulación | Giro irregular o manipulación incómoda |
El diámetro exterior depende de más de un factor
No existe una equivalencia fija entre “número de etiquetas por rollo” y diámetro exterior. El resultado depende de:
- Dimensiones de cada etiqueta.
- Separación entre etiquetas.
- Espesor del soporte siliconado.
- Material frontal y adhesivo.
- Número de capas de tinta, barniz u otros acabados.
- Diámetro de mandril elegido.
- Tensión de rebobinado.
Por tanto, si su máquina admite un diámetro exterior máximo concreto, indíquelo como límite. El fabricante podrá calcular una cantidad aproximada de etiquetas por bobina compatible con ese límite, en lugar de producir un rollo con una cantidad arbitraria.
No optimice solo para tener más etiquetas por bobina
Una bobina más grande reduce los cambios de rollo, pero puede ser menos conveniente si el espacio es limitado, si el equipo tiene un eje ligero o si la manipulación es manual. En entornos con cambios frecuentes de referencias, bobinas más pequeñas pueden facilitar la trazabilidad y reducir el riesgo de mezclar versiones.
Valore conjuntamente:
- Autonomía deseada de la línea.
- Capacidad física de la etiquetadora.
- Facilidad de carga por parte del operario.
- Lote de producción y control de referencias.
- Sensibilidad de la etiqueta a la presión o a la deformación durante el rebobinado.
Defina la separación y la orientación de las etiquetas
La separación entre etiquetas, también llamada gap, hueco o paso, es la distancia libre entre una etiqueta y la siguiente sobre el soporte. Este espacio permite que el sensor de la máquina detecte cada unidad y que el dispensador separe la etiqueta con precisión.
En la práctica, el paso de etiqueta comprende la longitud de la etiqueta en el sentido de avance más el hueco que la separa de la siguiente. No lo confunda con la distancia entre filas, la anchura de la banda ni el margen lateral.
El hueco debe corresponder al sistema de detección
Una etiquetadora puede usar distintos métodos para localizar el inicio de cada etiqueta:
- Sensor de hueco: detecta la diferencia entre la etiqueta y el soporte.
- Sensor de contraste: lee cambios ópticos entre materiales o colores.
- Marca negra: reconoce una marca impresa en el reverso del liner.
- Sensor especial: empleado en materiales transparentes, metalizados o configuraciones particulares.
Las etiquetas transparentes, los soportes especiales y algunos acabados pueden dificultar la detección por hueco. Si su máquina usa marcas negras o requiere una configuración concreta, comuníquelo antes de imprimir. La colocación, dimensiones y contraste de esas marcas no deben decidirse sin comprobar las indicaciones del equipo.
Oriente la etiqueta según el avance, no solo según el diseño
La orientación de una etiqueta rectangular puede definirse como:
- Salida por lado corto: el borde corto avanza primero.
- Salida por lado largo: el borde largo avanza primero.
Esta decisión afecta a la velocidad de dispensado, al radio de curvatura de la banda y al modo en que la etiqueta se presenta sobre el envase. En envases cilíndricos, por ejemplo, el borde que contacta primero puede influir en la facilidad de aplicación y en la aparición de arrugas, especialmente con etiquetas grandes o materiales rígidos.
Indique también si la etiqueta debe ir centrada en la banda o desplazada hacia un lado. Ese margen lateral puede ser necesario para guías, sensores o sistemas de impresión y aplicación.
Revise códigos de barras, textos variables y elementos direccionales
La orientación del diseño debe ser compatible con la aplicación final. Antes de aprobar la orden, compruebe:
- Que el código de barras quede en la posición prevista para su lectura.
- Que textos, pictogramas y advertencias no queden girados.
- Que las zonas destinadas a sobreimpresión posterior estén orientadas para su impresora.
- Que una banda de seguridad, precinto o sello de cierre se aplique desde el borde correcto.
- Que las etiquetas con formas asimétricas no se entreguen espejadas o rotadas.
Un archivo de diseño correcto no garantiza por sí solo una bobina correcta. El arte final y el esquema de rebobinado deben revisarse como dos elementos relacionados.
Compruebe empalmes, cantidad por rollo y necesidades de embalaje
Un empalme es la unión de dos tramos de banda dentro de una misma bobina. Puede ser necesario durante la fabricación, pero en una línea automática puede obligar a detener el proceso, retirar una sección o reiniciar el dispensado. Por ello, el número de empalmes permitido debe formar parte de la especificación de compra cuando sea relevante.
No dé por hecho que “sin empalmes” será siempre viable para cualquier tirada, material o diámetro de rollo. Si su proceso no admite empalmes, indíquelo expresamente y confirme la condición comercial y técnica antes de producir.
Datos que conviene acordar por pedido
Incluya estos puntos en la ficha de bobina:
- Número objetivo de etiquetas por rollo.
- Tolerancia aceptable de cantidad, si procede.
- Máximo de empalmes permitido por rollo.
- Identificación de los empalmes, si se autorizan.
- Etiquetas de inicio y final de bobina, si las necesita su proceso.
- Etiquetado exterior de cada bobina: referencia, versión, lote u otros datos operativos.
- Número de bobinas por caja.
- Separación de referencias, diseños o idiomas en cajas distintas.
- Necesidad de protección frente a polvo, humedad, aplastamiento o exposición a luz durante el almacenamiento.
Para e-commerce, retail o producción con muchas variantes, un etiquetado exterior claro puede ahorrar tiempo en recepción y evitar que una referencia visualmente parecida llegue a la línea equivocada. Defina qué información necesita identificar sin abrir la caja.
Piense en la logística interna
El embalaje no solo protege el producto durante el transporte. También condiciona cómo se almacenan y alimentan las bobinas en producción. Confirme el formato de caja si tiene limitaciones de estantería, si las bobinas deben llegar agrupadas de una determinada manera o si su equipo de recepción necesita separar artículos por pedido interno.
No es necesario sobredimensionar el embalaje, pero sí evitar que el peso o la presión deformen los bordes de la bobina. Los cantos aplastados pueden afectar al avance uniforme de la banda, incluso aunque las etiquetas impresas parezcan intactas.
Valide la especificación final de la bobina
La forma más eficaz de evitar incidencias es convertir la información anterior en una ficha única y aprobarla junto con el diseño. No deje datos críticos repartidos entre correos, archivos de arte y notas de compra.
Use esta lista de comprobación antes de autorizar la producción:
- [ ] Referencia y versión exacta del diseño.
- [ ] Dimensiones de la etiqueta: ancho × alto, en milímetros.
- [ ] Forma de corte y radios o detalles especiales.
- [ ] Material, adhesivo y acabado solicitados.
- [ ] Cara impresa y cara adhesiva definidas.
- [ ] Sentido de desenrollado acompañado de croquis.
- [ ] Referencia desde la que se interpreta el croquis: cara impresa, cara del soporte u otra.
- [ ] Borde de salida de la etiqueta.
- [ ] Orientación legible del diseño respecto al avance de banda.
- [ ] Posición de la etiqueta sobre la banda y márgenes laterales.
- [ ] Separación entre etiquetas y paso total.
- [ ] Método de detección de la máquina.
- [ ] Necesidad y posición de marcas negras, si aplica.
- [ ] Diámetro interior del mandril.
- [ ] Diámetro exterior máximo de bobina.
- [ ] Ancho máximo de banda admitido.
- [ ] Cantidad de etiquetas por rollo.
- [ ] Máximo de empalmes permitido.
- [ ] Unidades por caja e identificación exterior requerida.
Haga una prueba cuando cambie algo relevante
Una referencia ya aprobada no siempre puede repetirse sin cambios si se modifica alguno de estos elementos:
- Etiquetadora o dispensador.
- Material de la etiqueta o del soporte.
- Tamaño o forma de la etiqueta.
- Sistema de detección.
- Diámetro de mandril.
- Diámetro exterior permitido.
- Aplicación sobre un envase con geometría diferente.
Cuando se trate de una puesta en marcha, un nuevo formato de envase o una aplicación rápida, conviene validar una muestra en el equipo real antes de comprometer una producción completa. La prueba debe revisar tanto el dispensado como el pegado final: posición, alineación, arrugas, lectura de códigos y comportamiento del adhesivo sobre el sustrato.
Preguntas frecuentes sobre bobinas de etiquetas
¿Puede una etiquetadora usar cualquier dirección de desenrollado?
No. Algunas máquinas permiten adaptar el recorrido o invertir determinados ajustes, pero otras requieren una orientación concreta. Consulte el manual del equipo o a su fabricante antes de encargar las etiquetas.
¿Qué tamaño de mandril necesito?
El que coincida con el eje portabobinas de su dispensador o etiquetadora. Mida el diámetro del eje o consulte la documentación técnica; no lo deduzca por el tamaño de la etiqueta.
¿Qué ocurre si el diámetro exterior del rollo es demasiado grande?
La bobina puede no caber en el soporte, rozar componentes de la máquina o impedir que se cierre una cubierta. Es preferible indicar un diámetro exterior máximo y ajustar la cantidad por rollo a ese límite.
¿El hueco entre etiquetas puede ser cualquiera?
No. Debe ser compatible con el sistema de detección y con la precisión de dispensado del equipo. Para materiales transparentes o sensores específicos, confirme también el método de detección antes de fijarlo.
¿Basta con indicar una posición numérica de desenrollado?
Solo si se adjunta el diagrama exacto que utiliza el proveedor y se especifica desde qué cara se observa la bobina. Un croquis con flechas, posición de salida y orientación del diseño es más fiable.
Una ficha de bobina completa evita que una decisión aparentemente menor detenga el etiquetado. Si va a solicitar etiquetas en rollo, reúna primero las limitaciones de su aplicación manual o de su equipo automático y acompáñelas de un esquema de desenrollado claro. XGolden Print puede utilizar esa información para preparar una especificación de impresión y rebobinado coherente con su proceso.
