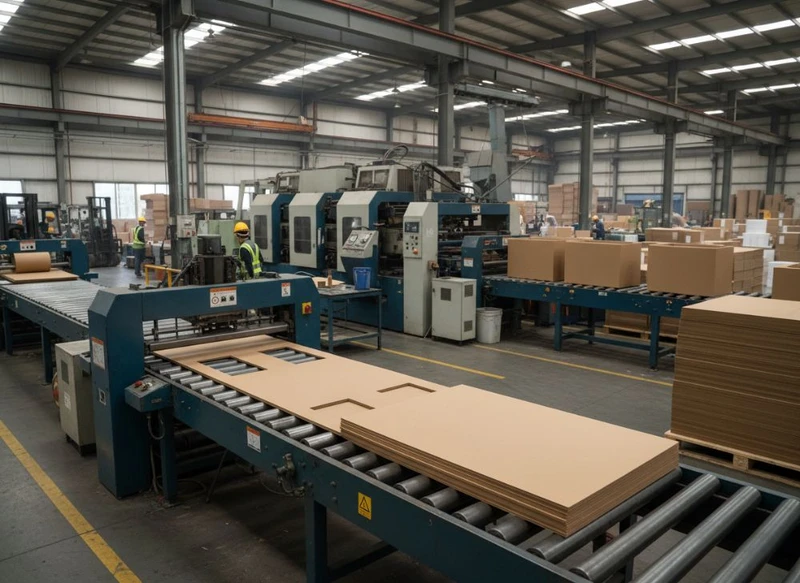
Una caja de cartón personalizada se fabrica a partir de un pliego de cartoncillo o cartón que se imprime, se corta con troquel, se hendido para facilitar el plegado y se pega o monta según su estructura. El resultado final depende tanto del diseño como de decisiones técnicas: material, gramaje, tipo de cierre, acabados y método de montaje.
Entender cómo se fabrican las cajas de cartón ayuda a marcas, compradores y equipos de producto a preparar un briefing más preciso. También permite detectar, antes de aprobar la producción, si un diseño es viable, si requiere montaje manual o si conviene simplificarlo para ganar eficiencia.
El proceso de fabricación del cartoncillo
El recorrido empieza con la selección del soporte. Aunque se habla de “cajas de cartón” de forma general, no todas se fabrican con el mismo material ni responden a la misma necesidad de uso.
Para envases plegables de cosmética, alimentación seca, productos farmacéuticos, electrónica ligera o artículos de venta al por menor, suele utilizarse cartoncillo. Para estuches rígidos de presentación, cajas de regalo o embalajes premium, puede emplearse cartón compacto como estructura y un papel impreso o forrado como revestimiento exterior.
Antes de imprimir o cortar, el equipo técnico debe revisar varios elementos:
- Formato de caja: estuche con solapas, caja con fondo automático, caja con tapa, funda, bandeja o caja rígida.
- Peso y fragilidad del producto: condicionan la resistencia requerida y el sistema de cierre.
- Dimensiones interiores útiles: deben permitir alojar el producto, sus protecciones y posibles folletos sin holguras excesivas.
- Orientación de la fibra: influye en la calidad del hendido, el plegado y la estabilidad de la caja.
- Acabado previsto: algunos barnices, laminados, estampaciones o relieves requieren prever tolerancias desde el inicio.
- Uso real del envase: exposición en tienda, envío de comercio electrónico, regalo, almacenamiento o presentación de producto.
La fase de preimpresión convierte el diseño gráfico en archivos aptos para producción. En ella se revisan textos, sangres, líneas de corte, zonas de hendido, márgenes de seguridad, colores y posición de elementos como códigos, referencias o etiquetas.
Un error frecuente es tratar el diseño de una caja como si fuese un folleto plano. La ilustración debe adaptarse al desarrollo o troquel: cada cara, pestaña y solapa tiene una función. Un logotipo colocado demasiado cerca de un pliegue, por ejemplo, puede quedar parcialmente oculto o deformado al montar el envase.
Qué conviene definir antes de fabricar
Un buen archivo de partida no basta por sí solo. Conviene acompañarlo de una ficha de especificaciones con:
- Medidas interiores, exteriores o ambas, indicando claramente a qué corresponden.
- Tipo de producto que contendrá la caja y peso aproximado.
- Material y acabado deseados, si ya se conocen.
- Cantidad de unidades y posibles versiones de diseño.
- Sistema de cierre y requisitos de montaje.
- Necesidades de etiquetado, precintos o elementos adicionales.
- Muestra física del producto cuando su forma sea compleja.
Si se buscan opciones de estructura, las cajas personalizadas permiten valorar formatos que encajen con el producto, la presentación y el canal de venta.
La fase de troquelado y hendido
Tras la impresión, o antes de ella según el proceso elegido, los pliegos pasan al troquelado. El troquel es una herramienta que realiza cortes, hendiduras y, cuando procede, perforaciones en el cartón.
El corte separa el contorno de la caja y crea elementos como pestañas, ventanas o lengüetas. El hendido marca las líneas por las que se doblará el material. Esta operación es esencial para que el cartoncillo se pliegue de manera limpia sin agrietarse ni perder alineación.
En cajas estándar, el troquel permite producir múltiples unidades a partir de un mismo pliego. En formatos especiales, el diseño del troquel puede incorporar cortes interiores, mecanismos de cierre o soportes para sujetar el producto.
Corte, hendido y perforado: funciones distintas
| Operación | Qué realiza | Aplicación habitual | Riesgo si se especifica mal |
|---|---|---|---|
| Corte | Separa el contorno y las partes funcionales | Perfil de la caja, solapas, ventanas | Pestañas que no encajan o piezas mal desprendidas |
| Hendido | Marca una línea de doblado | Aristas, fondos, tapas y lomos | Grietas, pliegues imprecisos o caja desalineada |
| Perforado | Crea una línea de apertura parcial | Precintos, abre-fácil o zonas desprendibles | Apertura demasiado difícil o pérdida de resistencia |
| Semicorte | Corta una capa sin atravesar todo el soporte | Etiquetas, adhesivos o elementos desprendibles | Desprendimiento accidental o dificultad de uso |
El material, su espesor y el sentido de la fibra deben ser compatibles con el diseño del troquel. Un envase con muchos pliegues cercanos, ángulos muy cerrados o pestañas pequeñas puede necesitar ajustes para montarse correctamente.
Antes de una tirada completa, es recomendable revisar una muestra estructural. Sirve para comprobar que el producto entra, que las solapas cierran, que el envase se sostiene y que las zonas impresas quedan en el lugar esperado.
Técnicas de impresión y acabados
La impresión da a la caja su identidad visual e información comercial. La técnica adecuada depende del material, el volumen, el diseño, la cobertura de tinta y el acabado requerido.
En proyectos de packaging pueden emplearse distintos métodos de impresión. Lo importante no es escoger una técnica por su nombre, sino confirmar qué resultado ofrece sobre el soporte elegido y cómo se comporta en la fase posterior de manipulado.
Los aspectos que suelen revisarse incluyen:
- Reproducción de colores corporativos y de imágenes.
- Legibilidad de textos pequeños y códigos.
- Cobertura de grandes masas de color.
- Registro entre tintas y elementos de acabado.
- Resistencia visual del acabado frente a roces previsibles.
- Compatibilidad con pegado, hendido y plegado.
Acabados que modifican el aspecto y el tacto
Los acabados pueden proteger la superficie, generar contraste o reforzar la percepción de la marca. Entre las opciones habituales están el barniz, el laminado, el relieve, el bajorrelieve, el estampado metalizado y las reservas de brillo o mate.
No obstante, añadir acabados sin evaluar el uso de la caja puede crear problemas. Un acabado brillante puede mostrar más las marcas de manipulación; una zona de estampación cerca de un hendido puede requerir tolerancias; y una superficie muy laminada debe ser compatible con el adhesivo empleado en el cierre.
Para decidir, conviene solicitar una muestra o una prueba representativa cuando el color, la textura o el acabado sean decisivos para la marca. La visualización digital es útil, pero no reproduce siempre el tacto, la rigidez ni el comportamiento real de los materiales.
Las etiquetas personalizadas pueden complementar el envase con referencias de producto, cierres de seguridad visuales, información variable o identificadores de lote, siempre que se compruebe su adherencia sobre el acabado final.
Máquinas automáticas de pegado y plegado
Después del troquelado, muchas cajas plegables pasan por equipos de plegado y encolado. Estas máquinas doblan las zonas previstas y aplican adhesivo en puntos concretos para formar la estructura básica del envase.
Es un proceso especialmente adecuado para cajas que llegan planas y se montan después en el punto de envasado, en tienda o por el consumidor. Transportarlas plegadas reduce el espacio que ocupan frente a una caja ya montada.
Las estructuras habituales que pueden beneficiarse de este sistema incluyen:
- Estuches con cierre por solapas.
- Cajas con fondo pegado.
- Fundas y camisas para envases interiores.
- Cajas con doble pared en determinadas zonas.
- Formatos con pestañas laterales previamente encoladas.
La automatización no elimina la necesidad de una buena ingeniería de diseño. La posición de las pestañas, la superficie disponible para el adhesivo y la secuencia de plegado deben estar bien resueltas. Una caja atractiva en plano puede resultar poco práctica si sus solapas interfieren entre sí o si exige demasiada fuerza para abrirse.
Cuándo simplificar la estructura
Un diseño complejo no siempre aporta más valor. Si la caja se manipula en grandes volúmenes, una estructura que monte con rapidez y sin elementos sueltos puede ser más adecuada que otra con múltiples piezas.
Conviene comparar las alternativas según cuatro preguntas:
- ¿Quién montará la caja y con qué frecuencia?
- ¿El producto se introduce antes o después del montaje?
- ¿La caja debe poder abrirse y cerrarse varias veces?
- ¿El diseño aporta una experiencia de apertura relevante o solo añade complejidad?
Montaje manual de cajas de regalo complejas
Las cajas rígidas, los estuches con imanes, las cajas con cintas, los interiores a medida y otros formatos de presentación premium suelen requerir operaciones manuales o semimanuales. En estos casos, la estructura se forma a partir de cartón compacto y se forra con papel impreso, papel especial u otro revestimiento compatible.
El montaje manual es útil cuando el diseño incluye detalles que no se resuelven bien mediante plegado y pegado convencionales: esquinas forradas, tapas independientes, bandejas interiores, separadores, lazos, cintas o cierres decorativos.
Este tipo de fabricación exige revisar con atención la coherencia entre las piezas. La tapa debe encajar con la base; el forro debe cubrir correctamente los bordes; y el interior debe mantener el producto en la posición prevista.
Las soluciones de packaging para regalo resultan apropiadas cuando la apertura forma parte de la presentación, pero deben diseñarse teniendo en cuenta el almacenamiento, la manipulación y el posible transporte posterior.
Limitaciones habituales de los estuches rígidos
Las cajas rígidas suelen requerir más componentes y una manipulación más cuidadosa que un estuche plegable. También ocupan más volumen una vez montadas. Por ello, antes de elegirlas conviene valorar:
- Espacio disponible para almacenar cajas terminadas.
- Necesidad de protegerlas durante la distribución.
- Conveniencia de incluir una funda exterior.
- Tamaño y peso de accesorios internos.
- Posibilidad de reutilización por parte del cliente final.
- Consistencia entre la percepción premium buscada y el producto contenido.
Puntos de control de calidad e inspección
La inspección de una caja no se limita a comprobar si “se ve bien”. Debe verificar que el envase cumple su función estructural, gráfica y práctica según las especificaciones acordadas.
Los controles pueden realizarse durante la preparación, tras la impresión, después del troquelado, en el plegado y en el montaje final. La profundidad de la revisión depende del producto, del riesgo asociado a un error y de las condiciones comerciales del pedido.
Una lista práctica de puntos de inspección incluye:
- Medidas de la caja y correspondencia con el producto.
- Correcta ubicación de cortes, hendiduras y perforaciones.
- Alineación de textos, gráficos y elementos de marca.
- Legibilidad de información obligatoria aplicable al producto.
- Uniformidad visual de colores y acabados.
- Limpieza de cortes y ausencia de desprendimientos no deseados.
- Adherencia y posición del pegado.
- Funcionamiento de solapas, cierres y aperturas.
- Estado de esquinas, bordes y forros en cajas rígidas.
- Recuento, identificación y embalaje de las unidades terminadas.
Para productos regulados o destinados a categorías con requisitos específicos, la empresa responsable de comercializarlos debe confirmar qué información, ensayos, materiales o declaraciones son exigibles en España y en su mercado de destino. El fabricante del envase puede aportar especificaciones, pero la responsabilidad de validar la adecuación final no debe basarse en supuestos.
Retos del aprovisionamiento global y la logística
Cuando el diseño, la fabricación y el envasado se coordinan entre equipos distintos, la claridad documental es tan importante como el diseño. Los problemas más frecuentes no proceden necesariamente de la caja en sí, sino de instrucciones ambiguas, versiones de archivo mezcladas o expectativas no definidas.
Para reducir incidencias, conviene cerrar por escrito:
- Archivo final aprobado y número de versión.
- Plano estructural con cotas claras.
- Material, espesor o gramaje acordado cuando sea relevante.
- Acabados, posición y extensión de cada uno.
- Muestra aprobada, si se ha realizado.
- Forma de entrega: plana, montada, con accesorios o sin ellos.
- Embalaje de transporte y protección necesaria.
- Criterios para aceptar variaciones razonables de producción, si aplican.
En España, también es útil prever cómo se almacenarán y manipularán las cajas una vez recibidas. Los estuches plegables requieren menos espacio, pero necesitan montaje. Las cajas rígidas llegan listas para usar, aunque su volumen puede complicar el almacenamiento.
La planificación debe considerar el plazo total del proyecto, no solo la fabricación. El desarrollo estructural, las aprobaciones, la producción, el acondicionamiento y el transporte son fases distintas. Si el lanzamiento tiene una fecha fija, conviene dejar margen para correcciones sin depender de promesas no verificadas.
Innovación en tecnología de producción de cajas
La innovación en cajas de papel y cartón se centra, en gran medida, en reducir errores, mejorar la precisión del diseño y adaptar el envase al uso real. No siempre implica una estructura más compleja; a menudo consiste en simplificar piezas, eliminar materiales innecesarios o mejorar el montaje.
Entre los avances que pueden aportar valor están:
- Desarrollo digital de prototipos estructurales.
- Sistemas de control visual para detectar desviaciones de impresión o corte.
- Personalización de gráficos por versión, campaña o referencia.
- Diseños que integran la protección del producto en la propia estructura.
- Elementos de apertura más intuitivos.
- Optimización del aprovechamiento del pliego para reducir recortes.
- Combinación de acabados visuales y funcionales con menos componentes.
La sostenibilidad también debe abordarse con precisión. Elegir papel o cartón no permite afirmar por sí solo que un envase sea sostenible, reciclable o apto para una determinada gestión de residuos. Hay que evaluar el conjunto: soporte, tintas, adhesivos, laminados, accesorios, uso previsto y sistemas locales de recogida y tratamiento.
Para una marca, la innovación útil es la que responde a un problema concreto: proteger mejor un producto, reducir el tiempo de montaje, facilitar la exposición, mejorar la experiencia de apertura o hacer más clara la información del envase.
Cómo preparar un pedido de cajas con menos incertidumbre
Antes de pasar a producción, prepare una especificación que permita comparar propuestas de forma homogénea. Incluya dimensiones, estructura, material, impresión, acabados, cantidad, modo de entrega y fecha objetivo de disponibilidad.
Revise una muestra estructural si el producto es nuevo, frágil o tiene una forma poco convencional. Si el aspecto visual es crítico, valide también una muestra representativa del acabado. Por último, compruebe la caja con el producto real, no solo con medidas teóricas.
XGolden Print cuenta con 27 años de experiencia en soluciones de impresión y packaging personalizado. Para conocer el enfoque y las capacidades generales de la empresa, puede consultar información sobre XGolden Print.
